

Przenośnik dostarczający nową jednostkę co 40 sekund nie jest w stanie obsłużyć stanowiska, na którym praca trwa 70 sekund. Kolejka rośnie, operator zaczyna się spieszyć, a odsetek defektów następuje w ciągu jednej zmiany. To niedopasowanie, a nie marka przenośnika, najczęściej skazuje linię montażową, która wygląda dobrze na papierze. Przydatnym sposobem myślenia o linii montażowej przenośnika jest metronom linii produkcyjnej: wyznacza on tempo pracy każdej stacji, pochłania różnice czasowe pomiędzy stacjami i prezentuje każdy produkt na wysokości i w orientacji, w której ludzie mogą faktycznie budować. Określ poprawnie te trzy zadania, a większość typów przenośników będzie działać dobrze. Zrozum ich źle, a żadna dodatkowa długość linii nie uratuje harmonogramu.
Co faktycznie kontroluje linia montażowa przenośnika
Pierwszą liczbą do ustalenia jest czas taktu: jak często gotowa jednostka musi opuścić linię, aby zaspokoić popyt. Jeśli zmiana musi wyprodukować 480 jednostek w ciągu ośmiu godzin, linia jest winna jednej jednostce co minutę. Przy rozstawie palet wynoszącym 1,5 metra średnia prędkość transportowa przenośnika wynosi 1,5 m/min, co jest wartością, którą zasilane systemy mogą utrzymać z niewielką tolerancją przy użyciu napędu o zmiennej częstotliwości. Każda stacja w górę i w dół rzeki pracuje, używa narzędzi i mierzy czas zgodnie z tym rytmem.
Drugim zadaniem jest buforowanie. Żadne dwie stacje nie zajmują dokładnie tego samego czasu, dlatego dobrze zaplanowana linia tworzy między sobą krótkie strefy akumulacji, umożliwiając powolną pracę stacji, podczas gdy przenośnik trzyma za sobą gotowe elementy, zamiast wpychać je w łokcie operatora.
Trzecia to ergonomia. Wysokość robocza, kąt zamocowania oraz możliwość zatrzymania, obrócenia lub przewrócenia części na stacji decydują o zmęczeniu podczas ośmiogodzinnej zmiany. Dzięki tym trzem funkcjom — sterowaniu, buforowaniu i prezentacji — ruchoma linia montażowa w zasadzie prawie się nie zmieniła, odkąd podwozie Modelu T przeszło przez 45 stacji w około 93 minuty; poprawiła się jedynie dokładność stymulacji. Aby uzyskać pełniejsze omówienie korzyści, zobacz przegląd zalet systemu przenośników linii montażowej.
Dopasowanie typu przenośnika do wykonywanej pracy
Większość przenośników montażowych zbudowana jest ze standardowych modułów z dodanymi niestandardowymi funkcjami, więc prawdziwą decyzją jest to, która rodzina przenośników pasuje do produktu. Przenośniki taśmowe są rozwiązaniem domyślnym w przypadku małych części i delikatnych powierzchni: ładunek spoczywa na ciągłej powierzchni, rama może być niskoprofilowa, prędkości można łatwo regulować, a hałas pozostaje niski. Ich słabością jest akumulacja — standardowy pasek ciągle się porusza, więc części piętrzą się, jeśli nie dodasz ograniczników lub czujników.
Przenośniki rolkowe pasują do wszystkiego, co ma twarde, płaskie dno: pojemników, tac, palet i obudów obrobionych maszynowo. Wersje grawitacyjne sprawiają, że ręczne stanowiska kompletacji są tanie i ciche; Wersje z napędem akumulacyjnym dzielą linię na strefy, które działają, zatrzymują się lub zatrzymują niezależnie, tak właśnie oddycha większość linii montażowych opartych na paletach. Kompromisem jest kontakt: rozstaw rolek musi odpowiadać obciążeniu, zazwyczaj co najmniej trzy do czterech rolek pod najkrótszym elementem przez cały czas.
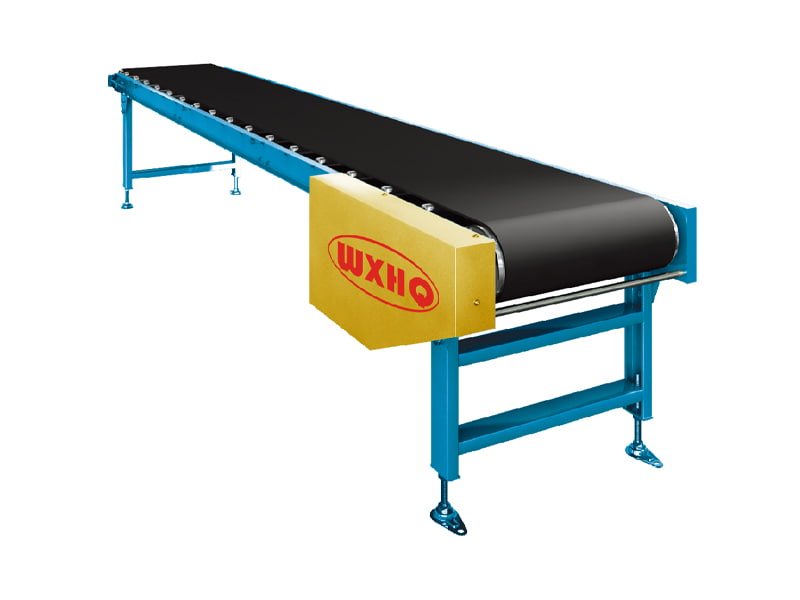 Standardowe przenośniki taśmowe do lekkich ładunków Standardowy przenośnik taśmowy przesuwa przedmioty o masie poniżej 100 kg lub proszek i granulat płynnie i cicho, a dostępne są opcje taśm, takie jak PVC, PU i PTFE. Gdy przenośniki rolkowe obsługują ładunki o płaskim dnie, pasy przykrywają lżejsze, nieregularne przedmioty, których rolki nie są w stanie przewieźć. Zobacz produkt →
| Typ przenośnika | Najlepiej pasuje | Jak to przyspiesza pracę | Główne ograniczenie |
|---|---|---|---|
| Pasek | Drobne części, dno miękkie lub delikatne | Ciągła lub indeksowana prędkość taśmy | Brak wbudowanej akumulacji |
| Wałek akumulacyjny | Palety i skrzynki z twardym, płaskim dnem | Strefy działają, zatrzymują się lub trzymają niezależnie | Sprawa styku i podziałki rolek |
| Rolka lub koło grawitacyjne | Ręczne stacje kompletacyjne, krótkie ruchy | Dostosowane do potrzeb operatora, bez napędu | Prędkość ustawiana wyłącznie na podstawie nachylenia i odstępów |
| Łańcuszek z listwą | Ciężkie lub nieregularne produkty na armaturze | Oprawa przemieszcza się wraz z łańcuchem | Oprawy zwiększają koszt oprzyrządowania |
| Łańcuch o podwójnej prędkości | Bezpłatne palety ze stacjami stop-and-go | Palety poruszają się szybciej niż łańcuch i zatrzymują się bez zatrzymywania linii | Wymagany sprzęt do palet i stoperów |
Przenośniki łańcuchowe: osprzęt, palety i logika zatrzymywania i ruszania
W pracach montażowych, w których brakuje pasów i rolek, dominują dwie rodziny łańcuchów.
Łańcuch listwowy do produktów o konstrukcji osprzętowej
Silniki, skrzynie biegów, pompy i obciążone obudowy są ciężkie, zaolejone i rzadko mają płaskie dno. Łańcuch z listwami zapewnia im ciągłą platformę ze stali lub tworzywa sztucznego, a mocowania przykręcane są bezpośrednio do łańcucha, dzięki czemu produkt przemieszcza się, zatrzymuje i przenosi bez konieczności podnoszenia. Rezultatem jest stabilna powierzchnia robocza na stałej wysokości, dlatego przenośniki płytkowe są powszechne w końcowym montażu urządzeń, motocykli i małych silników.
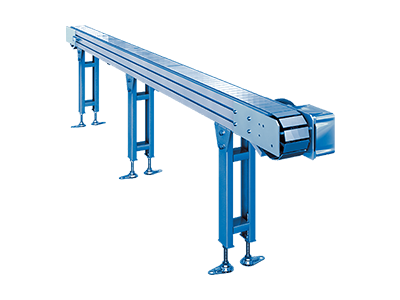 Przenośniki łańcuchowe z listwami górnymi do montażu ciężkiego Przenośniki łańcuchowe listwowe zapewniają ciągłą platformę ze stali lub tworzywa sztucznego, gdzie osprzęt przykręca się bezpośrednio do łańcucha, utrzymując stabilność ciężkich, zaolejonych i nierównych produktów na stałej wysokości roboczej. Dzięki temu dobrze nadają się do końcowego montażu urządzenia i silnika. Zobacz produkt →
Łańcuch dwubiegowy do bezpłatnych palet
Przenośnik łańcuchowy o podwójnej prędkości przenosi palety z detalami na rolkach, które obracają się kilka razy szybciej niż znajdujący się pod nimi łańcuch, dzięki czemu lekkie popchnięcie operatora przesuwa paletę do wygodnej pozycji roboczej. Na ograniczniku paleta zatrzymuje się, podczas gdy pod nią biegnie łańcuch, co oznacza, że każda stacja może zatrzymać, przytrzymać i zwolnić niezależnie, bez zatrzymywania linii. Ta niezależność w trybie „stop-and-go” jest dokładnie tym, czego potrzebuje końcowy montaż elektroniki i urządzeń, i naturalnie łączy się z windami, obrotnicami i łączy równoległe linie.
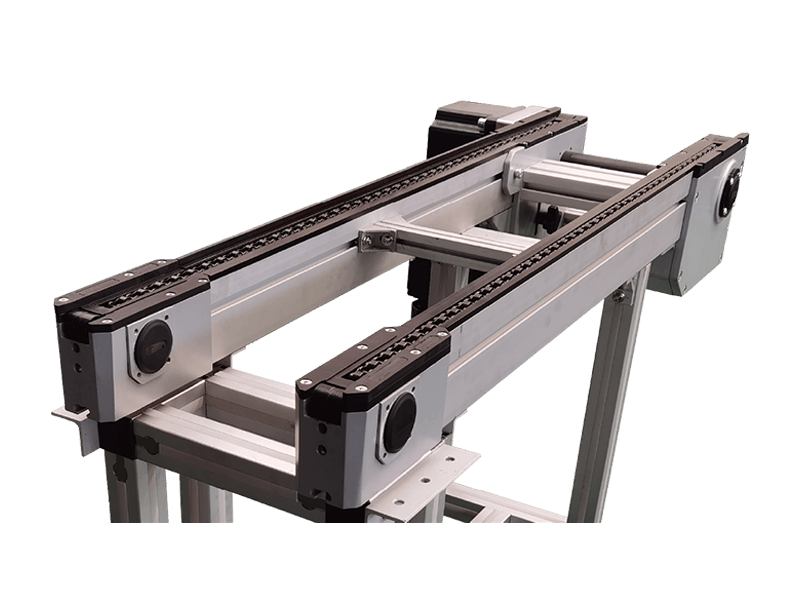 Przenośniki łańcuchowe o podwójnej prędkości Przenośniki łańcuchowe o podwójnej prędkości przenoszą palety z detalami na rolkach poruszających się kilka razy szybciej niż łańcuch, umożliwiając operatorom łatwe przesuwanie palet. Każda stacja może niezależnie zatrzymywać, przytrzymywać i zwalniać, co pasuje do linii montażowych elektroniki i urządzeń. Zobacz produkt →
Szczegóły specyfikacji decydujące o wydajności drugiego dnia
Po wybraniu typu pięć szczegółów oddziela linię biegnącą od tej wymagającej ciągłej uwagi:
- Czas taktu i rozstaw palet, więc prędkość transportu i długości buforów są obliczane, a nie zgadywane.
- Dane produktu, w tym waga, wymiary, geometria dna i temperatura, ponieważ miękka torba, okrągły odlew i sztywna torba wymagają różnych powierzchni styku.
- Lista stacji z zaznaczeniem, które operacje wymagają zatrzymania, obrócenia, podniesienia lub przewrócenia produktu.
- Punkty akumulacji i głębokość bufora między stacjami, obliczone na podstawie zmierzonej zmienności czasu stacji, a nie średnich.
- Środowisko i certyfikaty: obszary mycia wymagają rolek ze stali nierdzewnej, linie elektroniczne wymagają powierzchni odpornych na ESD, a obszary malowania lub rozpuszczalników wymagają sprzętu z certyfikatem przeciwwybuchowym.
Dwa z nich zasługują na szczególną uwagę. Regulacja prędkości to nie tylko najważniejsza liczba; napęd musi utrzymywać stałą prędkość w miarę zmiany obciążenia, ponieważ przenośnik rolkowy, który porusza się lub wibruje podczas regulacji prędkości, również będzie się przemieszczał na stacjach. W każdym obszarze, w którym występują łatwopalne opary – przede wszystkim w lakierniach – należy zastosować certyfikowane przenośniki przeciwwybuchowe. Urządzenia takie jak przenośniki rolkowe z certyfikatem EETI są przeznaczone właśnie dla tych stref, a przyjęcie jednostek niecertyfikowanych wiąże się raczej z ryzykiem braku zgodności niż oszczędnością.
Gdzie kupujący dają się złapać
Powtarzające się błędy są nieestetyczne. Kupujący określają długość i szerokość, zapominając o geometrii dna, a następnie odkrywają, że tace formowane próżniowo nie będą jeździć na rolkach. Szczegółowo planują proste przejazdy, a zakręty, podjazdy i łączenia traktują później, chociaż transfery powodują więcej zatorów na metr niż jakikolwiek prosty odcinek. Pomijają kwestię interfejsu palety – kto projektuje paletę i jaką tolerancję utrzymują powierzchnie ustalające – i płacą za to, gdy osprzęt od jednego dostawcy i oprzyrządowanie stacji od innego nie zgadzają się. Zapominają także o częściach zamiennych: rolki, łańcuchy i zespoły napędowe zużywają się, więc dostawca, który może wysłać części zamienne do Twojego regionu, jest wart więcej niż nieznacznie niższa oferta.
Określone w tej kolejności – na pierwszym miejscu tempo, na drugim produkt, buforowanie i środowisko na trzecim – linia montażowa przenośnika staje się przewidywalnym sprzętem produkcyjnym, a nie hazardem. Jeśli określasz zakres linii, wyślij listę stacji, rysunki produktów i docelowy czas taktu do producenta i poproś o wybór i układ przenośnika na piśmie. Możesz przejrzeć fabrykę, certyfikaty i pełną ofertę produktów na stronie O maszynach logistycznych Wuxi Huiqian stronę przed złożeniem zapytania o wycenę.


